矿山大功率高压电机修理中绕组修复技术难度很大,由于电机槽形设计窄小,电机绝缘厚度有限,特别是国外高压电机修理,其绝缘厚度薄,通常采用国内传统修理工艺“多胶云母带热压工艺”修复,因其绝缘厚度较厚,修理难度增大。所以东莞电机厂经多次试验,提出了“少胶云母”修理工艺,采用新型材料、新工艺方法,为电机绕组修复提供了一条新修复手段。
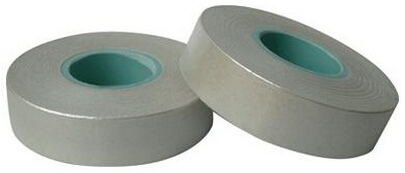
图1 少胶云母
原云母带中的介电材料主要采用的是大鳞片粉云母纸,补强材料一般采用电工用无碱玻璃布,还有各种薄膜,如聚酯薄膜、聚酰亚胺薄膜等,且一般采用单面补强。如:设计绝缘结构电压等级为3.3kV级,单边绝缘厚度为0.8~1.00mm,手工包云母带层数为4~5层。
在VPI绝缘系统中少胶粉云母带和浸渍漆是两个主要绝缘材料,它们的树脂类型有环氧型和聚酯亚胺型,少胶粉云母带胶粘剂与浸渍树脂的类型在理论上应相溶匹配,即少胶粉云母带胶粘剂与浸渍树脂应为同一类型,只有这样匹配的绝缘体系其电气和机械性能才较为理想。
在少胶云母带的3个组分中,胶粘剂是最重要的组成部分。目前大都采用环氧树脂作为胶粘剂的主体成份,主要原因为环氧树脂固化后粘结性好,固化收缩率小,并且具有良好的电气、机械性能和耐潮耐化学性,还有不饱和聚酯树脂、聚酰亚胺树脂、有机硅树脂、改性二苯醚树脂等。
现场对少胶粉云母带与浸渍漆的匹配组合进行了试验,具体方案:用少胶粉云母带5442-1D(P)和118-2浸渍漆进行匹配试验,先把线圈在烘干箱中加热至130℃,预热4h后抽真空达0.12MPa,历时1h,输入118-2 漆,加压至0.5MPa保持3h,出炉滴漆后放入烘干箱,加热至120℃固化3h,再升温至150℃后固化10h。
电机进行三相交流耐压试验(2×U+1000),历时1min合格。
少胶云母带工艺与原多胶云母带工艺相比,具有云母含量高、电气性能优良,绝缘寿命长、整体性好、耐热性及耐热老化性能优良,绝缘厚度减薄、导热性好,能有效降低电机温升,且具有工艺简单、生产周期短等特点,解决了各类高压电机绝缘厚度问题。该技术经公司近三年的生产实践,完全能够满足电机维修需求,技术方案成熟可行。
运用少胶云母带工艺,在确保修理质量的同时,员工劳动强度明显降低,并大幅节约了修理成本,此工艺改进中最重要的一点是有效降低电机温升,现已在东莞环球电机公司的电机修理中广泛运用,此工艺方法的改进为公司节约资金近百万元。
少胶云母带工艺在生产实践中存在固化后绝缘不稳定,有待于在今后实践中加以改进提高。

 微信二维码